MK米客方德 SD NAND贴片焊接:回流焊曲线与耐温参数详解
2026-10-10 拓优星辰
先说结论:MK米客方德SD NAND(贴片SD卡、SD NAND Flash)可以直接走标准SMT回流焊,耐温参数的红线很明确——无铅焊锡峰值温度不超过260℃、有铅焊锡不超过235℃,峰值温度停留时间不超过10秒,整体参照IPC-J-STD-020标准。只要曲线控制在这个窗口内、湿敏管控到位,LGA封装的SD NAND焊接良率可以稳定在很高水平;真正出问题的案例,九成以上出在受潮未烘烤、风枪温度超350℃、双面贴装顺序错误这三件事上。
一、先理解芯片为什么“怕潮不怕热”
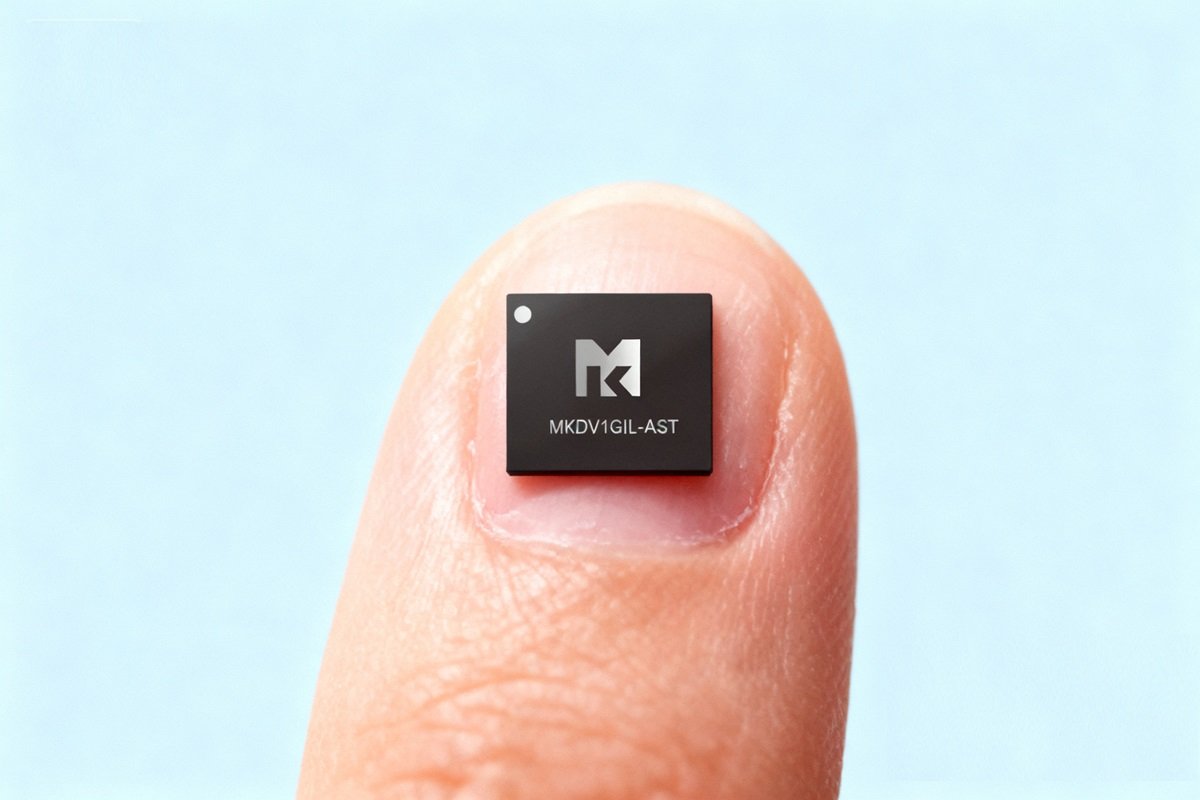
SD NAND的LGA封装内部是Flash存储颗粒+Flash控制器+数颗电容,基板是PCB材质(FR-4类)。PCB基板的优点是适合复杂布线、封装可以做得很小巧(MKDV系列只有6.0×8.0mm),代价是散热性比金属框架封装稍逊,且材料本身会吸湿。回流焊时整个封装被加热到两百多度,封装内部吸收的水分会迅速汽化膨胀,如果湿气超标,就可能导致内部分层(delamination)——分层初期不一定直接坏,但会影响长期稳定性,这也是为什么湿敏等级(MSL,Moisture Sensitivity Level,湿气敏感等级,等级数字越大越怕潮)管控是焊接前的首要环节。SD NAND的湿敏等级为MSL3,官方建议按比MSL3更严格的标准执行:散包装器件上线前,120℃烘烤8小时;当批次没用完的,存放在氮气柜或抽真空保存;再次上线前重新120℃烘烤8小时。这一步省不得,尤其是南方雨季和夏季高湿环境。
二、回流焊温度曲线关键参数
标准回流曲线分四个温区:预热区、恒温区(活性区)、回流区、冷却区。对SD NAND需要重点盯三个数字:- 峰值温度:无铅工艺(SAC305等)峰值不超过260℃;有铅工艺(Sn63/Pb37)峰值不超过235℃。曲线设定时建议留5~10℃余量,不要贴着上限跑,因为炉温实测往往比设定值有波动。
- 峰值停留时间:在峰值温度附近的时间不超过10秒。时间过长会加速封装老化、增加分层风险。
- 温变速率:升温和冷却都要平缓,避免热冲击。冷却过快会让焊点和封装承受较大应力,LGA这种大尺寸焊盘阵列对热应力尤其敏感。
三、手工焊接与维修:风枪是“高压线”
打样和维修阶段常常用到加热台和风枪,这里的参数红线比回流焊更需要强调:- 推荐方式是液体锡膏+加热台,温度均匀、器件受热一致性好。
- 用风枪时,温度务必不要超过350℃。实测经验是:风枪温度一旦超过350℃,芯片不良率会直线上升——封装内部的控制器和电容比焊盘更怕局部过热。
- 解焊(拆芯片)优先用加热台;必须用风枪时,控制在350℃、30秒以内完成。
- 手工焊接建议把加热时间控制在20秒左右,批量生产一律走机器贴片,不要依赖人工风枪。
四、真实场景:一批虚焊与“假好”的教训
某车载T-BOX客户在试产阶段用风枪手工补焊一批MKDV4GIL-AST(4Gbit、SLC、10万次擦写、-40℃~85℃),当批功能测试全过,但高低温循环后陆续出现个别板子初始化失败。X-Ray检查发现部分LGA焊盘焊点不完整——原因是风枪温度调在380℃,操作人员为“快速化锡”反复加热,封装轻微翘曲导致边缘焊盘虚焊,常温下靠焊料残余接触“假好”,热胀冷缩后接触断开。整改措施三条:补焊工序全部改为加热台+液体锡膏;确需风枪的工位锁定350℃以内并限时30秒;SMT线严格执行120℃/8小时烘烤、双面贴装时SD NAND末位贴装。整改后三个批次共数千块板,焊接相关不良归零,后续-40℃~85℃温度循环和振动测试均一次通过。五、焊接环节自检清单
上线前过一遍:器件是否按MSL3管控(120℃/8h烘烤、余料氮气柜或真空保存);炉温曲线是否实测(用测温板测真实焊点温度,不看炉子设定值);无铅≤260℃/有铅≤235℃、峰值停留≤10秒;双面贴装是否最后贴存储器件;维修工位风枪是否锁定350℃/30秒;PCB焊盘设计是否做了十字花/梅花连接防虚焊。总结:SD NAND的耐温能力完全覆盖工业标准无铅回流工艺,260℃/10秒的窗口对大多数产线都很宽松,不需要为它单独调整工艺。焊接可靠性的关键不在“芯片能不能扛”,而在湿敏管控和工艺纪律——烘烤做足、曲线测准、风枪管住、顺序放对。把这四点固化进SOP(标准作业程序),SD NAND这种6×8mm的LGA器件在量产中几乎不会成为焊接不良的来源,这也是贴片式存储相对卡座式TF卡在制造端的天然优势:没有卡座焊脚疲劳、没有插卡不良,一次贴装终身免维护。


