MK米客方德 贴片SD卡可维修性设计:换料不换板思路
2026-11-06 拓优星辰
米客方德贴片SD卡焊死在板上,坏了不能像TF卡那样拔出来换一张,所以可维修性必须在设计阶段就预留:备份位、可拆小板、测试点、返修工艺、健康监测,这五件事在画板时决定,量产后改不动。换料不换板,是这个思路的目标。
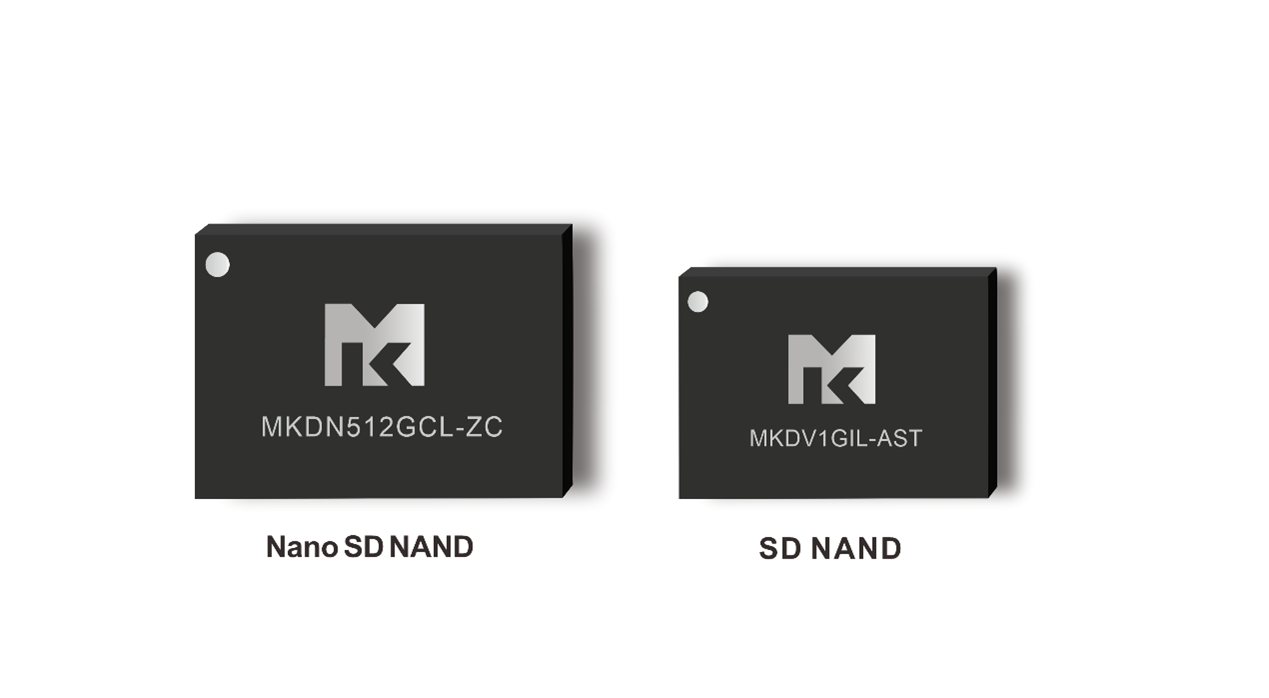
设计期预留的四件事
- 备份位:同一封装位置并联一个空焊盘,主料失效时把料移到备份位,原板继续用。
- 可拆小板:把存储单独做成小块,用排针或板对板连接,坏了换小块,不动主板。
- 测试点:CLK、CMD、DAT0、VDD、GND各引一个焊盘,飞线就能判断是器件问题还是主控问题。
- 封装兼容:MKDV各容量软硬件Pin-to-Pin兼容,扩容或换档不必改板;MKDN的9.0×12.5毫米焊盘两侧2×8分布,同名网络可并接,兼容6.0×8.0与6.6×8.0封装。
返修工艺的边界
- 优先加热台,整板均匀受热,对器件和周边元件冲击小。
- 风枪温度不超过350℃,单颗吹焊控制在30秒以内;温度再往上,器件不良率明显上升。
- 拆前记录故障现象与Smart数据,拆下的料不要立刻丢弃,失效分析要看内部映射表状态。
- 焊盘保护:拆完清锡、整平,避免二次贴装时虚焊。
- 返修后必须重跑全盘写入校验,不能只做识别测试。
数据抢救怎么走
- 器件本身能识别:先用测试转接板把料焊到转接板,插到读卡器或测试座里读,避免在主板上反复加热。
- 器件不能识别:先查供电与时钟,不少“坏卡”其实是板上电源问题。
- 数据优先级:先镜像整盘再解析,不要在原器件上反复尝试写入。
- 抢救完再做失效分析,判断是擦写耗尽、掉电损坏还是焊接不良。
寿命到期前主动更换
- 用内部Smart功能读总写入量、坏块数与剩余寿命,把更换从坏了再修变成按计划换。
- 按日写入量估算年限:128MB容量、每天写256MB,相当于每天全盘两轮,一年约730次全盘擦写。
- SLC十万次口径下这个量级几乎不构成约束;MLC五千次口径下一年就吃掉约15%的寿命预算。
- 到期前在维保窗口内换料,成本远低于现场故障。
一个可维修性改造的案例
(用户场景:一款已量产的智能电表集中器,现场返修要整机寄回,周期两周;具体问题:贴片卡失效后只能换整板,单次成本高,且旧板数据无法回收;解决方案:新版把存储区做成可拆小板并增加五个测试点,同时在固件里周期读取剩余寿命;效果数据:返修从换整板改为换小板,单次物料成本降到原来的约五分之一,现场可先用测试点判断故障归属,数据回收率明显提升)。设计与售后的接口
- 售后手册里写清测试点位置与判断方法,一线人员不必返厂就能定位。
- 备件按小板而非整板储备,库存金额与占用都下降。
- 固件里留一条读取健康状态的命令,维保时一条指令拿到寿命与掉电次数。
备件与版本管理
- 备件按料号而不是按容量备,后缀不同寿命与温度档就不同,混用会让寿命估算失真。
- 换料时记录批次与丝印,同一批故障集中出现时能快速定位。
- 固件版本与料号绑定登记,避免新版固件配旧批次料出现兼容问题。
- 备件库存按年用量的一成到两成留,贴片料单价不高但停线代价大。
- 停产通知纳入采购流程,工业产品服役期长,换料要留出验证时间。
什么情况该整板更换而不是换料
- 焊盘已经被反复加热损伤,铜箔起翘。
- 故障不在器件,而在板上供电或走线,换料只解决表面现象。
- 器件已停产且无Pin-to-Pin替代,继续修不划算。
- 板上有多个元件同时异常,判断为环境或电源共因。


